

1. Types de gaz protecteurs
Les gaz de blindage couramment utilisés pour le soudage au laser sont N2, Ar et He. Leurs propriétés physiques et chimiques sont différentes, de sorte que l’effet sur la soudure est également différent.
1) N2
L’énergie d’ionisation de N2 est modérée, supérieure à celle de l’AR et inférieure à celle de celui de lui. Le degré d’ionisation de N2 est général sous l’action du laser, ce qui peut réduire la formation de nuages de plasma et augmenter l’utilisation efficace du laser. L’azote peut réagir avec l’alliage d’aluminium et l’acier au carbone à une certaine température pour produire du nitrure, ce qui améliorera la fragilité de la soudure, réduira la ténacité et aura un effet négatif important sur les propriétés mécaniques du joint de soudure. Par conséquent, il n’est pas recommandé d’utiliser de l’azote pour protéger la soudure de l’alliage d’aluminium et de l’acier au carbone.
Le nitrure produit par la réaction chimique entre l’azote et l’acier inoxydable peut améliorer la résistance du joint de soudure, ce qui est propice à l’amélioration des propriétés mécaniques de la soudure, de sorte que l’azote peut être utilisé comme gaz protecteur lors du soudage de l’acier inoxydable.
2) Ar
L’énergie d’ionisation de l’AR est relativement faible, et le degré d’ionisation est relativement élevé sous l’action du laser, ce qui n’est pas propice au contrôle de la formation de nuages de plasma, et aura un certain impact sur l’utilisation efficace du laser. Cependant, l’activité de l’AR est très faible, il est difficile de réagir avec les métaux courants et le coût de l’AR n’est pas élevé. En outre, la densité de AR est grande, ce qui est propice à s’enfoncer au-dessus de la piscine de soudure, Il peut mieux protéger la piscine de soudure, de sorte qu’il peut être utilisé comme gaz de blindage conventionnel.
3) Il
L’énergie d’ionisation de he est la plus élevée, et le degré d’ionisation est très faible sous l’action du laser, qui peut bien contrôler la formation de nuages de plasma. Le laser peut bien agir sur le métal, et l’activité est très faible, ce qui ne réagit fondamentalement pas avec le métal, il est donc un bon gaz de protection des soudures. Cependant, le coût de il est trop élevé, de sorte qu’il n’est pas utilisé dans les produits de production de masse générale, Il est généralement utilisé dans la recherche scientifique ou des produits à haute valeur ajoutée.
2. Mode de soufflage du gaz de blindage
À l’heure actuelle, il existe principalement deux façons de souffler le gaz protecteur: l’une consiste à souffler le gaz protecteur sur le côté de l’arbre latéral, comme le montre la figure 1; L’autre est le gaz de blindage coaxial, comme le montre la figure 2.
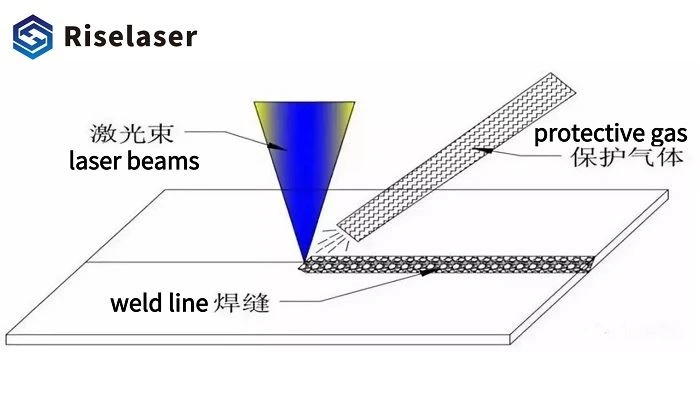
Figure1 Gaz protecteur soufflant côté arbre latéral
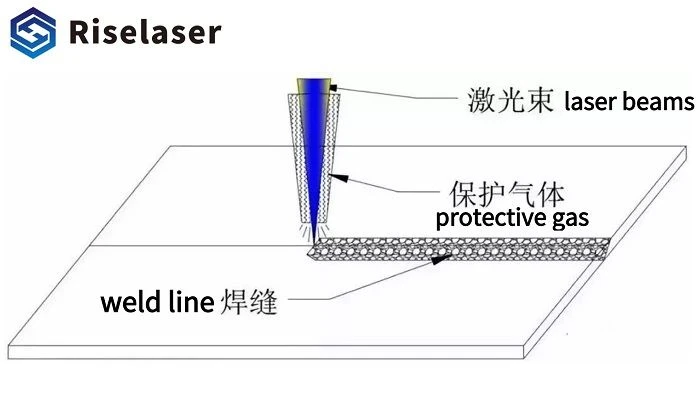
Figure 2 Gaz de blindage coaxial
Comment choisir les deux façons de souffler est une considération globale à bien des égards. En général, il est recommandé d’utiliser le moyen de souffler latéralement le gaz protecteur.
Principe de sélection du coup en mode du gaz protecteur
Tout d’abord, il doit être clair que la soi-disant « oxydation » de la soudure n’est qu’un nom commun. Théoriquement, il se réfère à la réaction chimique entre la soudure et les composants nocifs dans l’air, ce qui conduit à la détérioration de la qualité de la soudure. La raison courante est que le métal soudé réagit avec l’oxygène, l’azote, l’hydrogène dans l’air à une certaine température.
Empêcher la soudure d’être « oxydée », c’est réduire ou éviter le contact de ces composants nocifs avec le métal soudé à haute température, qui n’est pas seulement le métal de la piscine fondue, mais aussi l’ensemble du processus à partir du moment où le métal soudé est fondu jusqu’au moment où le métal soudé se solidifie et où sa température descend en dessous d’une certaine température.
Par exemple, lorsque la température du soudage en alliage de titane est supérieure à 300 °C, il peut absorber l’hydrogène rapidement, lorsque la température est supérieure à 450 °C, il peut absorber rapidement l’oxygène et lorsque la température est supérieure à 600 °C, il peut absorber rapidement l’azote. Par conséquent, le soudage en alliage de titane doit être protégé efficacement après solidification et lorsque la température est inférieure à 300 ° C, sinon il sera « oxydé ».
Il n’est pas difficile de comprendre à partir de la description ci-dessus que le gaz de blindage soufflé doit non seulement protéger la piscine de soudure à temps, mais doit également protéger la zone juste solidifiée qui a été soudée. Par conséquent, le gaz de blindage latéral de soufflage latéral de l’arbre représenté à la fig. 1 est généralement utilisé, car la gamme de protection de cette méthode est plus large que celle de la méthode de protection coaxiale de la fig. 2, en particulier, elle offre une meilleure protection pour la zone où la soudure vient de se solidifier.
Pour l’application de l’ingénierie, tous les produits ne peuvent pas adopter la façon de souffler le gaz de protection côté arbre latéral. Pour certains produits spécifiques, seul un gaz protecteur coaxial peut être utilisé. Une sélection spécifique doit être faite à partir de la structure du produit et de la forme conjointe.


