


Le Laboratoire de technologie laser à fibres de haute puissance de l’Institut d’optique et de mécanique fine de Shanghai (Académie chinoise des sciences)a fait de nouveaux progrès dans l’élimination des pores dans le soudage au laser à lap en alliage d’aluminium automobile. Une nouvelle méthode pour éliminer les pores dans le soudage laser en alliage d’aluminium est proposée et le mécanisme d’élimination des pores est révélé. Le soudage au laser traditionnel est principalement effectué en un seul mode : mode de soudage par conduction thermique ou mode de soudage de pénétration profonde du trou de serrure. La nouvelle méthode de soudage au laser réalise le soudage au laser par des modes mixtes : mode de soudage de pénétration profonde de trou de serrure + mode de soudage de conduction thermique.
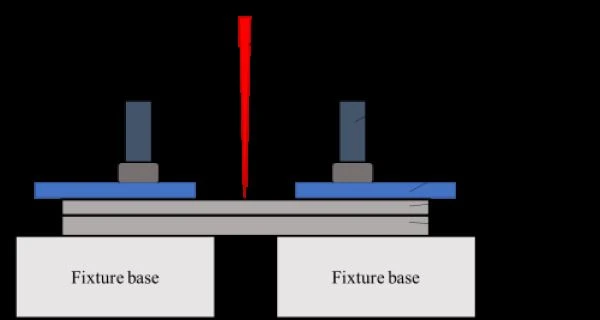
Les alliages d’aluminium sont largement utilisés dans des industries telles que l’automobile, l’aérospatiale et le transport ferroviaire. Les méthodes de raccordement traditionnelles sont principalement réalisées par la connexion mécanique et le soudage à l’arc. Les alliages conventionnels d’aluminium de soudage au laser peuvent facilement causer l’effondrement et la formation de pores en raison de l’existence de films d’oxyde à la surface des alliages d’aluminium et de la faible tension de surface des alliages d’aluminium liquide. Il y a un grand nombre de pores dans la soudure, ce qui réduit la surface commune efficace entre les pièces qui se chevauchent, rend les propriétés mécaniques de l’articulation faibles, et limite l’application de la technologie de soudage laser aux alliages d’aluminium.

L’équipe de recherche a proposé une nouvelle méthode combinant la vitesse de balayage ultra-élevée (43,5 m/min) différente du processus de soudage conventionnel (3,0 m/min) et la trajectoire du faisceau laser oscillant, et a prouvé l’amplitude de l’oscillation et le nombre de pores dans la soudure. la relation entre. Les résultats montrent que la nouvelle méthode peut éliminer efficacement les pores. Lorsque l’amplitude de l’oscillation est supérieure au diamètre focal du faisceau laser, presque aucune porosité ne peut être produite, et la résistance à la traction et au cisaillement de l’articulation peut être augmentée de plus de 75%.
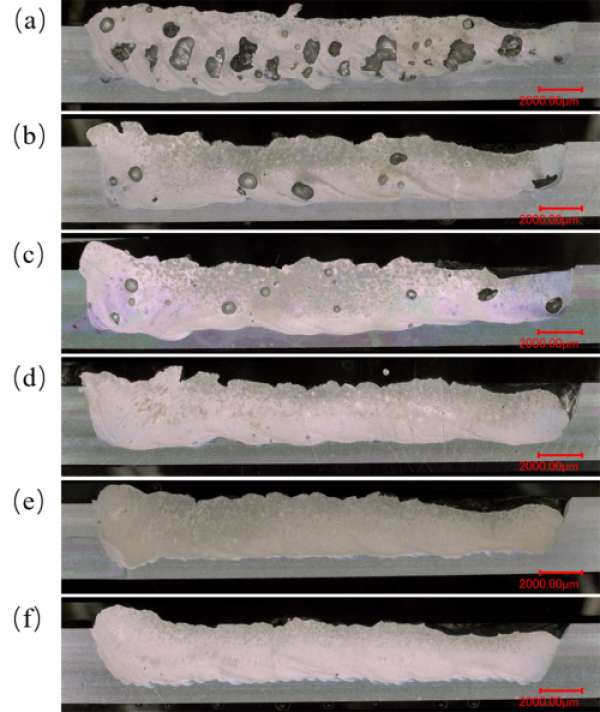
L’amplitude du swing augmente successivement, et les pores diminuent progressivement.
[Tanslation d’un article de weibo.com/???
Reportez-vous à l’article:https://www.sciencedirect.com/science/article/abs/pii/S0924013620302405#!]